Redresser une aile : quand la tôle se travaille encore
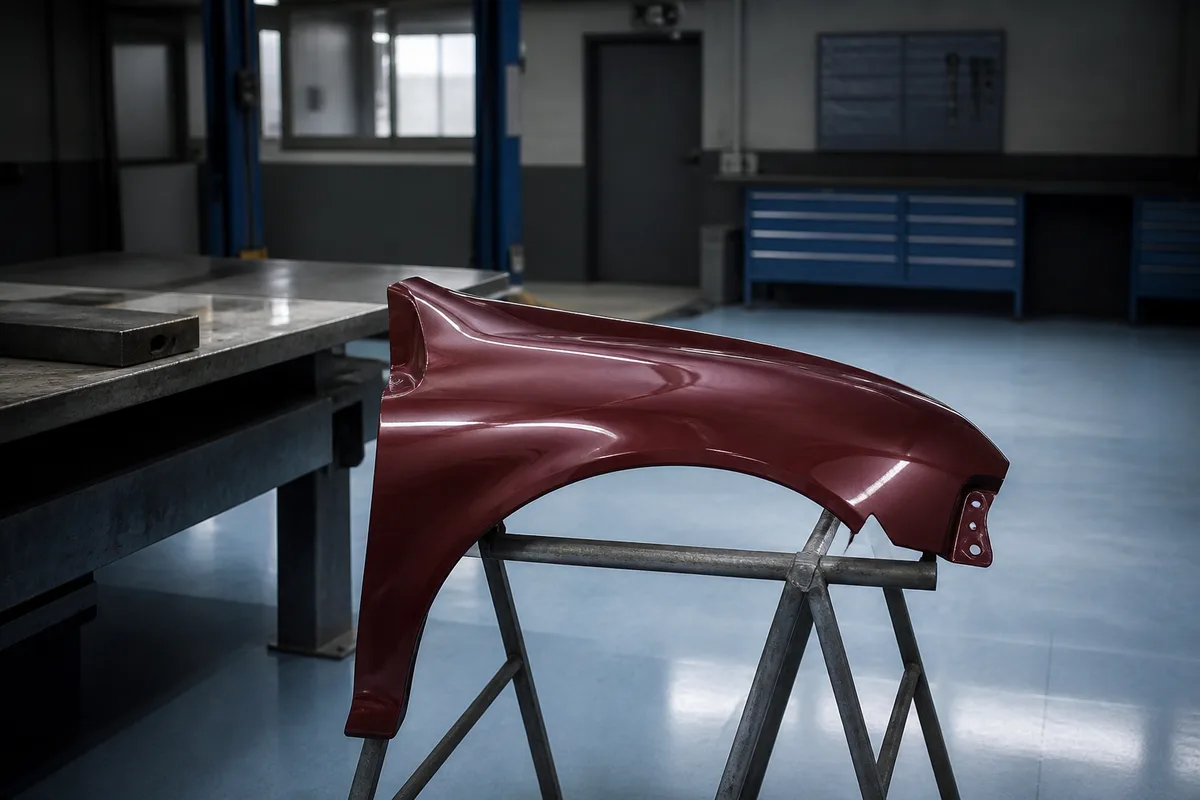
Redresser une aile relève d’un arbitrage technique, pas d’une préférence de méthode. Une tôle enfoncée conserve une capacité de retour à la forme tant que le métal n’a pas dépassé certaines limites : au-delà, chaque coup de marteau dégrade le panneau au lieu de le remettre en ligne. Un carrossier expérimenté évalue cette réserve en quelques minutes, à la main et à la lumière rasante, avant de décider s’il engage plusieurs heures de travail ou s’il commande une pièce neuve. Comprendre ses critères éclaire les propositions reçues et les écarts de chiffrage.
Redresser une aile : ce que le métal accepte encore
Une tôle d’aile fait moins d’un millimètre d’épaisseur. Emboutie en usine sous une presse de plusieurs centaines de tonnes, elle a déjà subi une déformation permanente qui lui donne sa rigidité et sa forme. Un choc ajoute une déformation supplémentaire, et la question n’est jamais de savoir si le métal peut bouger, mais s’il peut revenir sans se fissurer ni s’étirer davantage.
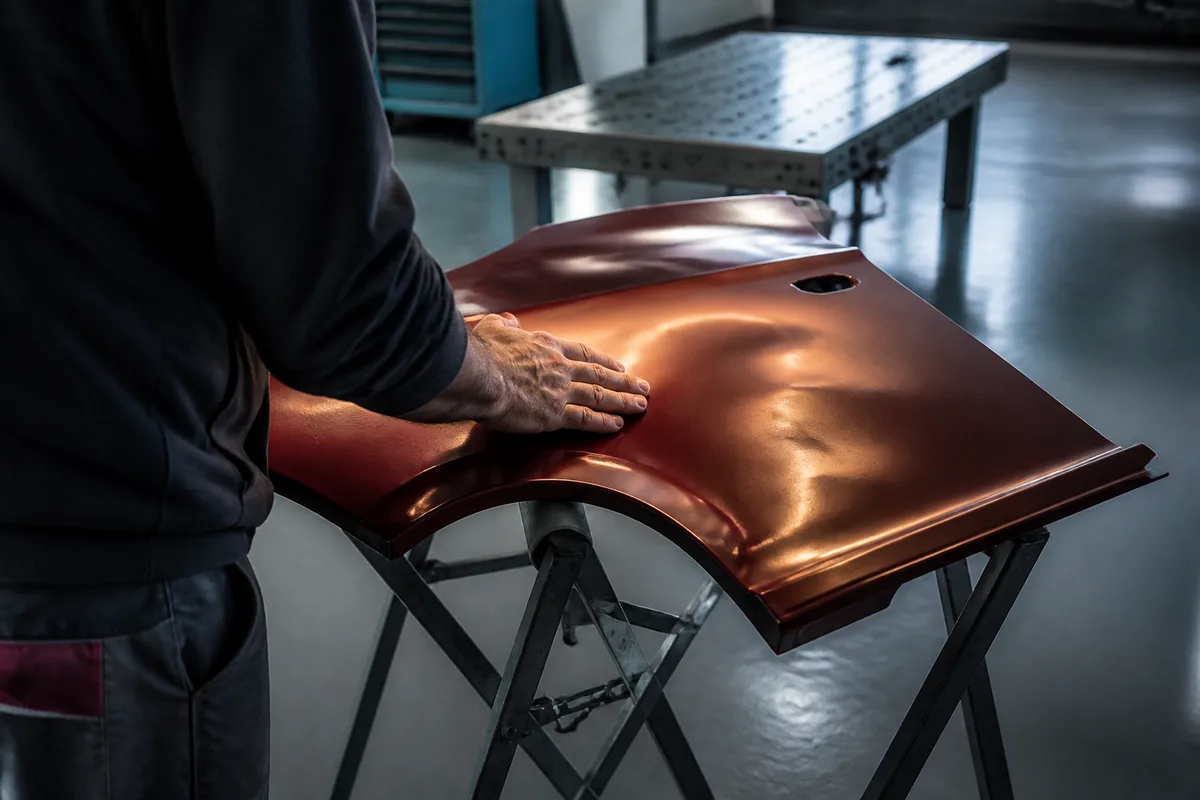
Le premier examen se fait à la main, paume à plat, en balayant lentement la surface. Le toucher détecte des variations qu’un œil non entraîné ignore. Vient ensuite l’observation en lumière rasante, avec une lampe à raies parallèles ou simplement le reflet d’un néon : les ondulations apparaissent comme des déformations du reflet, et leur amplitude renseigne sur la profondeur du travail nécessaire.
Le carrossier cherche trois indices. La présence d’un pli net, arête vive marquée dans la tôle, signale une zone où le métal a été plié et non simplement bombé. Les micro-fissures sur le bord de l’enfoncement traduisent un dépassement de la limite d’allongement. Enfin, une tôle détendue, molle sous la paume et qui claque quand on appuie, indique un métal étiré qui a gagné en surface et ne rentrera plus dans son volume d’origine sans intervention de retreint.
L’ordre du geste compte autant que la force employée. Une tôle enfoncée se remet en forme en commençant par les bords de la zone touchée, là où le métal reste le moins contraint, pour progresser vers le centre du creux. Attaquer directement le point d’impact revient à repousser la déformation vers la périphérie et à créer une cuvette inversée plus difficile à corriger que le défaut initial. Cette progression du pourtour vers le cœur explique pourquoi un redressage propre prend du temps sans que rien de spectaculaire ne se produise.
Un enfoncement large et régulier, sans pli ni fissure, sur une partie plane du panneau, se redresse presque toujours. Un impact ponctuel très profond avec pli central impose déjà une réflexion. Une déformation qui traverse une arête de style engage une opération d’un tout autre niveau.
Écrouissage, nervures et arêtes de style
Le métal qui se déforme s’écrouit : sa structure interne se durcit localement, il devient plus résistant mais aussi plus cassant. Ce phénomène est le principal obstacle au redressage répété. Chaque passage de marteau, chaque tirage écrouit un peu plus la zone, réduisant la marge disponible pour les corrections suivantes. Un carrossier travaille donc par touches progressives, en visant juste du premier coup plutôt qu’en multipliant les reprises approximatives.
Les nervures et les arêtes de style compliquent l’exercice. Une nervure est une ligne de pliage volontaire qui rigidifie le panneau et dessine son caractère. Elle concentre les contraintes, ce qui la rend à la fois plus résistante au choc et plus difficile à remettre en ligne une fois faussée. Redresser une arête de style demande de rétablir une droite parfaite sur plusieurs dizaines de centimètres, sans creux ni bosse : l’œil repère immédiatement une rupture de rectitude dans un reflet aligné, alors qu’il tolère une ondulation bien plus marquée sur une surface libre.
Le retreint répond en partie à ce problème. Il consiste à chauffer très localement une zone détendue, souvent au point de rétreindre le métal sur lui-même, puis à refroidir brutalement pour ramener la surface excédentaire. La technique existe au marteau à panne, au chalumeau sur les aciers doux, ou avec un poste à induction qui chauffe sans flamme et contrôle mieux la température. Elle réclame une main sûre : trop de chaleur détruit les traitements anticorrosion, déforme la doublure et fragilise la tôle de façon irréversible. Sur les aciers modernes à haute résistance, la chauffe est le plus souvent proscrite par les préconisations constructeur, ce qui ferme cette porte et rapproche d’autant la décision de remplacer.
Les zones voisines des points de fixation, des charnières et des passages de roue posent un autre problème. Elles sont doublées, renforcées ou soudées, si bien que la tôle extérieure ne peut pas se déplacer indépendamment. Un enfoncement à cet endroit engage souvent la structure sous-jacente, et le diagnostic dépasse alors le simple panneau visible.
L’accès à l’envers du panneau, condition décisive
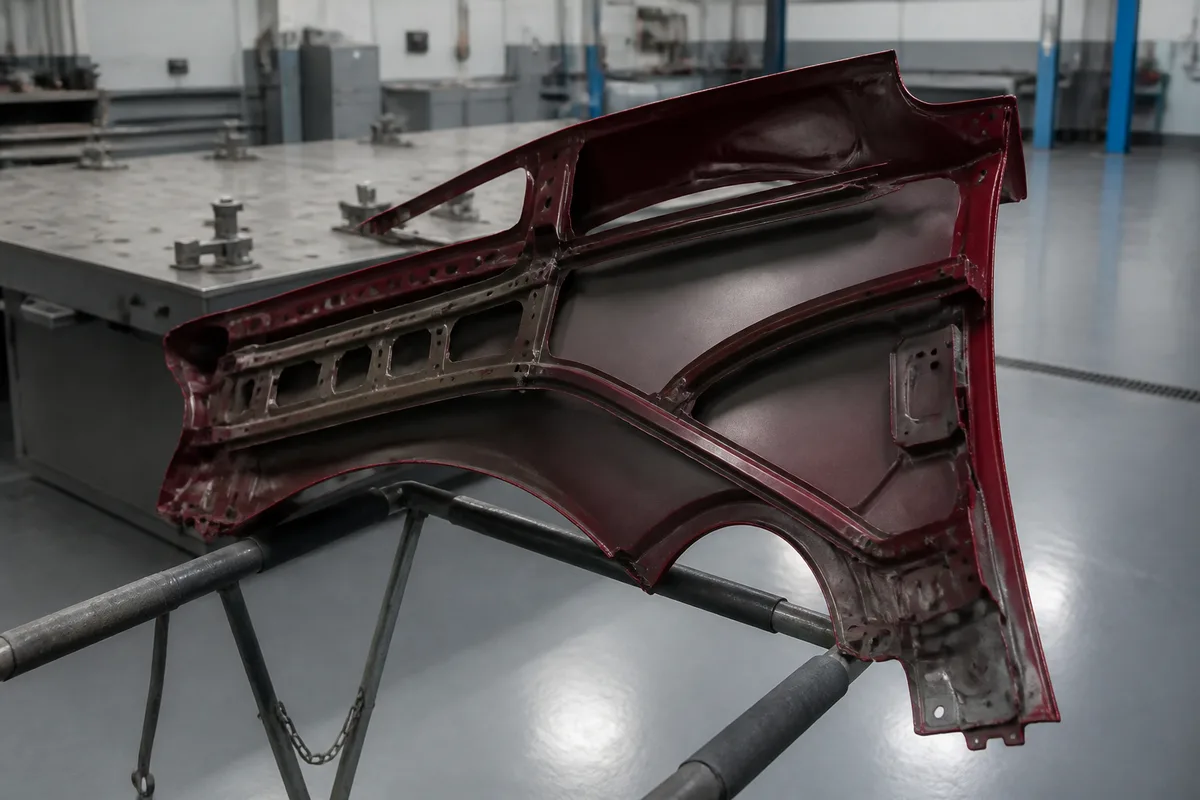
La méthode traditionnelle de redressage suppose de travailler des deux côtés de la tôle : un tas ou une bille tenue à l’arrière, un marteau à l’avant, ou l’inverse. Sans accès à l’envers, cette pince de contrôle disparaît et le travail devient beaucoup plus délicat.
Or l’accès arrière varie énormément d’un véhicule à l’autre. Sur certains modèles, une aile avant se dépose en quelques boulons, ce qui rend l’envers du panneau entièrement disponible sur un support. Sur d’autres, la dépose implique de retirer le pare-chocs, l’optique, le passage de roue et parfois des éléments de face avant, ce qui gonfle le temps de main-d’œuvre au point de rendre le remplacement plus rationnel. Les ailes arrière posent un cas particulier : elles sont fréquemment soudées à la structure, donc indéposables, et leur envers reste masqué par les garnitures de coffre et les doublures.
Quand l’accès manque, le carrossier bascule vers les techniques de tirage par l’extérieur. Le tirage par pointage consiste à souder électriquement de petits appendices sur la tôle, à tirer dessus avec une masse à inertie ou un tire-clou, puis à meuler les points. La variante sans soudure colle des pastilles sur la peinture et tire avec un pont ou un levier, ce qui préserve le vernis. Cette seconde famille rejoint le domaine du débosselage sans peinture et de son périmètre réel, qui traite les impacts sans rupture de la finition.
Mastic, épaisseur admissible et honnêteté du travail
Aucune tôle redressée ne ressort parfaitement plane. Une couche de mastic vient rattraper les dernières irrégularités avant l’apprêt. Le débat ne porte donc pas sur l’usage du mastic, qui est normal, mais sur son épaisseur.
Un mastic appliqué en film mince, quelques dixièmes de millimètre, poncé progressivement avec des grains de plus en plus fins, tient dans le temps sans se marquer. Une couche épaisse posée pour combler un enfoncement mal redressé se comporte différemment : elle travaille avec les variations de température, absorbe l’humidité par ses porosités si l’apprêt ne l’isole pas correctement, et finit par se fissurer ou se décoller. Le défaut apparaît en général au bout de quelques saisons, sous forme d’une auréole ou d’un soulèvement de peinture le long du raccord.
La qualité du support conditionne également la tenue. Une tôle mise à nu par le ponçage doit recevoir un apprêt d’accrochage avant toute application, faute de quoi la protection anticorrosion disparaît sous la réparation. Le mastic ne protège pas le métal : il le recouvre. Un travail soigné restitue donc une continuité complète, métal, primaire, mastic, apprêt garnissant, base et vernis, chaque couche jouant un rôle distinct. Sauter un maillon de cette chaîne ne se voit pas à la restitution, mais se paie deux à cinq ans plus tard.
Le repère professionnel consiste à contrôler l’épaisseur totale du complexe au jaugeur, appareil qui mesure la couche déposée sur le métal. Un écart marqué avec le reste du véhicule trahit un rebouchage abondant. Cette mesure sert autant au carrossier pendant son travail qu’à l’acheteur d’un véhicule d’occasion souhaitant repérer une réparation ancienne.
Acier, aluminium et panneaux collés : trois logiques distinctes
Le matériau change complètement la stratégie. L’acier doux traditionnel pardonne, se travaille à froid, accepte le retreint à chaud. Les aciers à haute limite élastique, généralisés pour alléger les caisses, se déforment moins mais reviennent beaucoup moins bien. L’aluminium, lui, obéit à d’autres règles : il s’écrouit vite, supporte mal les reprises, réclame un outillage dédié et une zone de travail isolée pour éviter la contamination galvanique avec les particules d’acier.
| Support | Comportement au redressage | Contrainte principale |
|---|---|---|
| Acier doux | Bonne aptitude, reprises tolérées | Corrosion si mise à nu |
| Acier haute résistance | Retour limité, cassant | Chauffe souvent proscrite |
| Aluminium | Écrouissage rapide | Outillage et zone dédiés |
| Panneau boulonné | Dépose simple, envers accessible | Réglage des jeux au remontage |
| Panneau soudé | Envers masqué | Découpe et soudure obligatoires |
| Panneau collé | Rigidité de l’ensemble collé | Décollement contrôlé nécessaire |
| Élément composite | Pas de redressage métal | Réparation par stratification |
Les panneaux collés méritent une mention particulière. Le collage structural, employé pour associer des matériaux différents ou éviter les déformations de soudure, transforme le panneau et son renfort en une pièce solidaire. Le tirage local ne fonctionne plus, puisque la tôle extérieure ne peut pas se déplacer par rapport à sa doublure. La dépose passe alors par un décollement maîtrisé, opération longue qui suppose un mode opératoire précis.
Le point de bascule vers le remplacement
La décision se prend en comparant le temps de redressage, mastic et préparation compris, au coût cumulé de la pièce neuve et de sa préparation. Elle intègre aussi la valeur du véhicule, la qualité attendue et la disponibilité de la référence. Un panneau ancien, dont la pièce de remplacement se trouve difficilement, justifie plusieurs heures de travail qu’on n’engagerait pas sur un modèle récent largement approvisionné.
Trois situations font pencher franchement vers le remplacement : une arête de style pliée sur une longue portion, une corrosion déjà installée en bordure de l’enfoncement, et une tôle fissurée. Dans le premier cas, le rendu visuel ne sera jamais irréprochable. Dans le deuxième, redresser revient à peindre par-dessus un problème qui continuera de progresser sous la finition. Dans le troisième, la réparation par soudure crée une zone de faiblesse difficile à justifier sur un élément exposé.
À l’inverse, un enfoncement large, sans pli, sur une zone plane et accessible par l’arrière, se répare généralement plus vite et moins cher qu’un remplacement, avec un résultat impossible à distinguer une fois la peinture appliquée. Les postes qui font varier l’addition dans un cas comme dans l’autre sont détaillés dans notre décomposition du prix d’une carrosserie enfoncée, et l’impact de ce choix sur le calendrier apparaît dans notre chronologie du temps de réparation d’une carrosserie.